
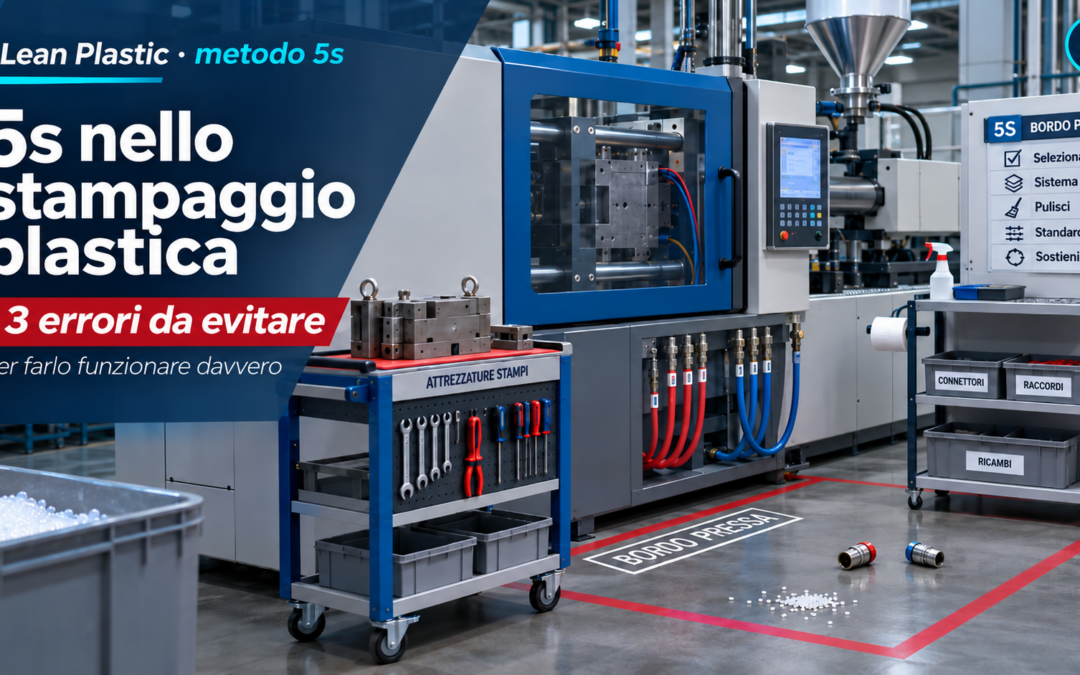
5s nello stampaggio plastica: i 3 errori da evitare per farlo funzionare davvero.
Il 5s è tra i primi strumenti Lean che un’azienda di stampaggio introduce: è semplice da spiegare e può dare risultati visibili in tempi brevi. Perché duri nel tempo, va costruito sulle caratteristiche del reparto.
Lean Plastic Center · 16 Novembre 2026 · 6 minuti di lettura
Un bordo pressa non è una postazione come le altre
Lo stampaggio a iniezione lavora con stampi pesanti, temperature elevate, fluidi in pressione e, in molti casi, cambi stampo frequenti. Nelle realtà con produzione ibrida, dove presse dedicate ai grandi volumi convivono con isole flessibili a piccoli lotti, l’organizzazione del bordo pressa incide in due modi: sui tempi di fermo delle linee ad alta cadenza e sulla rapidità dei cambi nelle isole flessibili.
Bordo pressa: dove si perdono metri, minuti e sicurezza
Alcune situazioni ricorrono spesso nei reparti di stampaggio:
- granulo a terra attorno a caricatori e tramogge, con pavimento scivoloso e rischio di contaminazione tra materiali;
- raccordi idraulici e dell’acqua privi di codifica, che costringono a più tentativi prima di trovare l’attacco corretto;
- piccole perdite d’olio e di acqua di raffreddamento sotto il piano pressa;
- termoregolatori, deumidificatori e granulatori in posizioni variabili, con tubi e cavi che occupano il passaggio dei carrelli stampo;
- staffe, golfari, chiavi e dime custoditi in officina, lontano dalla pressa.
Le conseguenze si vedono nel corso del turno: più spostamenti a piedi per gli attrezzisti, presse in attesa di un raccordo, passaggi di consegne meno chiari tra un turno e l’altro. C’è poi il tema della sicurezza. Secondo i dati raccolti da INAIL nella guida sul rischio di caduta in piano, le cadute in piano sono la terza causa di infortunio nei comparti produttivi, circa il 15% dei casi con causa nota, con un’assenza media dal lavoro di 38 giorni.
Un esempio di calcolo
Un attrezzista che a ogni cambio stampo fa 8 viaggi tra pressa e officina, con 60 metri a tratta, percorre circa 960 metri. Con quattro cambi a turno sono quasi 4 km. Se a ogni cambio si aggiungono 15 minuti di ricerca, si arriva a circa un’ora di pressa ferma per turno. Le cifre sono un’ipotesi: ogni reparto ha le sue, e misurarle è un buon punto di partenza.
|
960 m percorsi a ogni cambio stampo (8 viaggi × 60 m) |
~4 km percorsi a turno, con quattro cambi |
~1 ora di pressa ferma a turno, tra ricerche e spostamenti |
La Lean considera spreco ogni attività che assorbe tempo e fatica e lascia invariato il valore del pezzo. Un 5s limitato a cartelli e strisce a terra rischia di rientrare nella stessa categoria.
Tre errori frequenti nel 5s applicato allo stampaggio
Il Lean Enterprise Institute segnala, ad esempio, il caso delle aziende che scambiano il 5s per l’intera filosofia Lean.
Errore 1. Adottare un 5s pensato per altri reparti
Le checklist nate per l’ufficio o per il montaggio leggero tendono a trattare la pressa come una postazione qualsiasi. Nello stampaggio si deve partire dalla macchina: da dove si estrae lo stampo, da dove passano i tubi, da dove cade il granulo. Anche la pulizia ha effetti più duraturi quando interviene sulla causa: se un raccordo perde olio o acqua, il pavimento torna sporco in pochi giorni.
Errore 2. Disegnare lo standard a tavolino
Linee a terra e scaffali posizionati senza osservare il lavoro reale rischiano di diventare vincoli poco utili. Uno standard efficace parte dai movimenti durante un cambio stampo: quanti passi, quante ricerche, quante volte l’attrezzista si china o attraversa il reparto. Chi monta lo stampo conosce bene cosa gli serve e in quale sequenza, e coinvolgerlo fin dall’inizio aiuta lo standard a essere accettato.
Errore 3. Considerare lo standard concluso una volta definito
Definire lo standard è solo metà del lavoro: con turni diversi, il bordo pressa tende a cambiare assetto nel tempo. Lo standard regge meglio quando ha un responsabile per isola, una breve routine di fine attrezzaggio e un audit periodico affidato ai capiturno. Praticamente, il 5s si mantiene con le abitudini del reparto. Come ricorda Planet Lean, il 5s funziona quando fa parte del sistema produttivo, come pratica quotidiana più che come progetto a sé.
| Errore | Correzione |
|---|---|
| 5s copiato da altri reparti | Partire dalla macchina: estrazione stampo, tubi, caduta granulo |
| Standard disegnato a tavolino | Osservare i movimenti reali durante il cambio stampo, con gli attrezzisti |
| Standard considerato concluso | Responsabile per isola, routine di fine attrezzaggio, audit periodico |
Il 5s a bordo pressa, fase per fase
Noi di Lean Plastic applichiamo le cinque fasi tenendo conto delle caratteristiche meccaniche e termiche del reparto:
|
1 · Seiri — Separare Via flessibili dismessi, raccordi incompatibili, golfari usurati, tubi fuori standard. Gli attrezzi speciali usati di rado vanno in magazzino centrale. |
2 · Seiton — Ordinare Carrelli per classe di tonnellaggio, sedi dedicate per chiavi e raccordi codificati per diametro e fluido, varco di estrazione dello stampo libero. |
3 · Seiso — Pulire Manutenzione autonoma di primo livello: durante la pulizia si controllano tenute idrauliche, raccordi e guarnizioni, per individuare le perdite in anticipo. |
|
4 · Seiketsu — Standardizzare Codice colore per mandata e ritorno dell’acqua, aree distinte per vergine, macinato e masterbatch, istruzioni visive sul carrello. |
5 · Shitsuke — Sostenere Routine di fine attrezzaggio di pochi minuti, condivisa tra i turni, e audit a rotazione tra i capiturno. |
Nota Grandi volumi → priorità a ispezione e pulizia. Isole flessibili → priorità al carrello d’attrezzaggio, base per SMED/SMEM. |
Il carrello d’attrezzaggio, sulle isole flessibili, porta sul punto di lavoro ciò che serve e prepara il terreno per lo SMED e per il metodo SMEM dedicato al cambio stampo.
Dal 5s al cambio stampo rapido
Per chi vuole sviluppare queste competenze all’interno del team, l’Academy Lean Training Factory dedica un percorso all’organizzazione del bordo pressa con il 5s e il 5s+1 e uno al cambio stampo rapido con SMED e SMEM.
Scopri i percorsi AcademyUn caso reale: da un 5s fai-da-te a uno standard condiviso
Un’azienda di stampaggio con produzione mista, linee dedicate a commesse continuative e isole a piccoli lotti con cambi stampo quotidiani, aveva avviato il 5s in autonomia, con nastro adesivo a terra, cartelli generici e una checklist uguale per tutto il reparto. Dopo alcune settimane i raccordi erano tornati nei cassetti, le periferiche nelle posizioni di prima e gli attrezzisti in officina a cercare chiavi e dime.
Siamo ripartiti dalla pressa più critica: osservazione dei cambi stampo, spaghetti chart dei movimenti, confronto con gli attrezzisti. Da qui sono nati i carrelli per classe di tonnellaggio, la codifica dei raccordi, le corsie per le periferiche e una routine di fine attrezzaggio definita insieme ai capiturno. Lo standard è stato esteso alle altre isole dopo la verifica sulla prima.
Il cambiamento principale ha riguardato il modo di lavorare: tempi di ricerca più brevi, meno spostamenti verso l’officina e passaggi di consegne più ordinati tra i turni.
Da dove partire: una pressa pilota e uno spaghetti chart
In sintesi, un percorso efficace può partire da una sola pressa e da pochi passi concreti:
- scegliere l’isola con più cambi stampo o con più segnalazioni di sicurezza;
- osservare due o tre cambi stampo e tracciare lo spaghetti chart dei movimenti;
- misurare tempi di ricerca e metri percorsi, che diventano la base per valutare i risultati;
- definire carrello, codifiche e posizioni insieme ad attrezzisti e capiturno;
- fissare la routine di fine attrezzaggio e un audit periodico, poi estendere lo standard alle altre presse.
Lo spaghetti chart rende visibili gli spostamenti e facilita il confronto con la squadra. I dati raccolti all’inizio servono poi a misurare il recupero di tempo e di efficienza, anche in ottica OEE di reparto.
Misura i metri e i minuti persi a bordo pressa
Il Lean Plastic Check Up analizza layout, cambi stampo e livello di 5s del reparto e indica da quale pressa conviene partire.
Richiedi il Check Up →